Sudarea cu laser în modul de-penetrare adâncă reprezintă un proces de îmbinare a metalelor foarte promițător în producția modernă; cu toate acestea, aplicarea sa este frecvent împiedicată de apariția defectelor de porozitate. Având în vedere că formarea porilor implică procese fizice extrem de neliniare și multi-cuplate-și este dificil de monitorizat *in situ* în metalele opace-predicerea cu precizie a defectelor de porozitate și a mecanismelor de formare ale acestora rămâne o provocare formidabilă. Studiile parametrice tradiționale și modelele de învățare automată bazate exclusiv pe parametrii bruti de sudare suferă de limitări în ceea ce privește capacitatea de generalizare, precizia în prezicerea porozității adânci-și interpretabilitate. Pentru a aborda această problemă critică, acest studiu propune un cadru inovator de fizică-Învățare profundă informată (PIDL) care integrează modelarea mecanică cu date experimentale, cu scopul de a prezice cu precizie nivelurile de porozitate în timpul sudării cu laser a aliajelor de aluminiu și de a elucida mecanismele fizice subiacente responsabile de formarea lor.
Abordând problema porozității în sudarea cu laser-un fenomen determinat de procese complexe, cum ar fi instabilitatea găurii de cheie, dinamica bazinului de topire și solidificarea-acest studiu propune un nou cadru predictiv care integrează simularea numerică multifizică cu învățarea profundă. Cercetarea începe prin extragerea sistematică a variabilelor fizice cheie-referitoare de stabilitatea găurii cheii, geometria bazinului de topire, fluxul de metal lichid și caracteristicile termice-folosind un model multifizic validat prin date experimentale. Pe această bază, modelul PIDL dezvoltat a obținut o reducere cu 41% a erorii pătrate medii (MSE) în comparație cu modelele tradiționale de învățare profundă antrenate exclusiv pe parametrii procesului. Pentru a îmbunătăți interpretabilitatea modelului, cercetătorii au sintetizat aceste variabile fizice în caracteristici adimensionale cu o semnificație fizică clară (de exemplu, raportul de aspect al găurii cheii, numărul Stokes). În cele din urmă, utilizând analiza SHAP (Shapley Additive Explanations), studiul a stabilit cantitativ-pentru prima dată-importanța ierarhică a diferiților factori fizici în procesul de formare a porozității; în special, a identificat raportul de aspect al găurii de cheie și rezistența la curgere determinată de curgerea în jos a topiturii ca fiind cei mai importanți doi factori determinanți ai formării porozității, oferind astfel îndrumări clare pentru optimizarea procesului.
Figura 1 ilustrează imagini tipice ale distribuției porozității obținute în funcție de diferiți parametri de sudare, în urma procesării prin inspecție cu raze X-algoritmi de recunoaștere a imaginii. Figura demonstrează că, pe măsură ce combinația parametrilor de sudare variază, apar diferențe semnificative în ceea ce privește cantitatea, dimensiunea și distribuția porilor în cusăturile de sudură; aceste date de porozitate servesc drept etichete pentru formarea ulterioară a modelelor de învățare profundă.
Figura 2 prezintă o diagramă schematică a modelului numeric multifizic utilizat în acest studiu. Rezolvând ecuațiile de conservare pentru masă, impuls și energie-și încorporând un algoritm de-de urmărire a razei-acest model calculează cu precizie reflexiile multiple și absorbția de energie a fasciculului laser în gaura cheii. Figura 2(a) ilustrează discretizarea fasciculului laser în numeroase sub-raze, fiecare purtând o anumită cantitate de energie; Figura 2(b) ilustrează geometric talia fasciculului laserului; și Figura 2(c) redă vizual procesul complex de reflexii multiple suferit de subrazele laser în interiorul găurii cheii. Acest model oferă informații tridimensionale, tranzitorii, cu privire la morfologia găurii de cheie și datele câmpurilor de curgere a bazinului de topire-care sunt dificil de obținut experimental-, furnizând astfel caracteristici de intrare critice pentru construirea modelului PIDL.
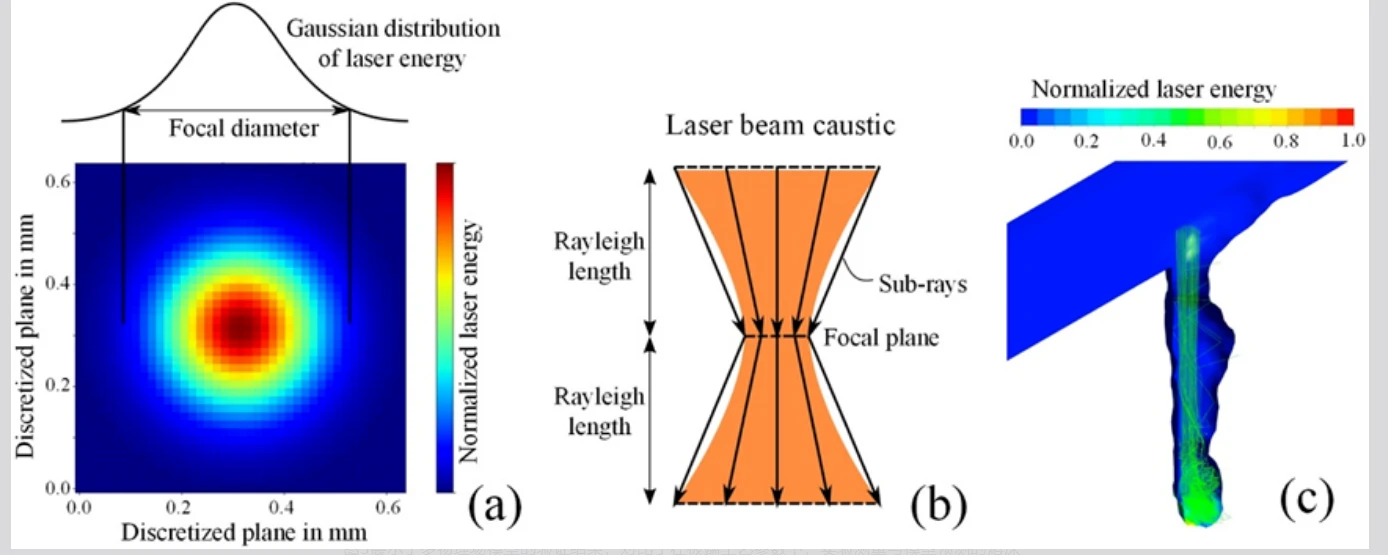
Figura 3 prezintă rezultatele validării modelului multifizic, comparând valorile măsurate experimental cu predicțiile modelului pentru adâncimea bazinului de topire (Fig. 3(a)) și lungimea bazinului de topire (Fig {. 3(b)) sub parametri extremi ai procesului. Rezultatele demonstrează un acord puternic între predicțiile modelului și datele experimentale; în mod specific, eroarea relativă pentru predicțiile de adâncime a bazinului de topire se încadrează în intervalul de la -6,3% la 20,9%, în timp ce eroarea pentru predicțiile privind lungimea bazinului de topire variază de la -16,9% la 20,4%. Aceste rezultate de validare confirmă acuratețea ridicată a modelului multifizic stabilit, demonstrând capacitatea acestuia de a furniza date variabile fizice fiabile pentru modelele ulterioare de învățare profundă.
Figura 4 ilustrează performanța modelului PIDL-antrenat folosind un set de date de variabile fizice directe-în predicția porozității. Figura 4(a) demonstrează că funcțiile de pierdere pentru toate sub-modelele din cadrul de învățare ansamblu converg eficient. Figurile 4(b) și 4(c) prezintă comparații între valorile porozității prezise și reale pentru seturile de antrenament și, respectiv, de testare. Rezultatele indică faptul că modelul PIDL a atins un MSE de 0,32 pe setul de antrenament și 0,75 pe setul de testare, demonstrând astfel capacitatea metodei de a învăța în mod eficient relațiile neliniare complexe dintre variabilele fizice și porozitate și de a realiza predicții cantitative precise.
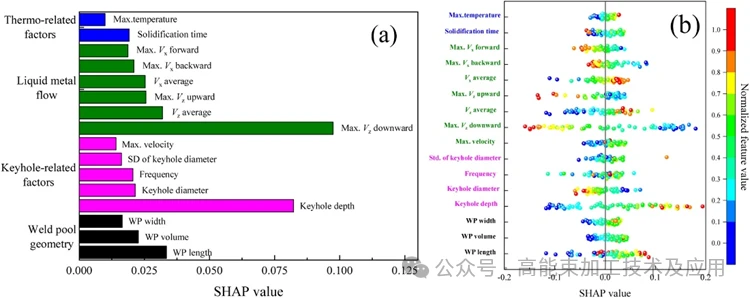
Figura 5, prin analiza SHAP, relevă ierarhizarea importanței și tendințele de influență a diferitelor variabile fizice asupra predicției porozității. Figura 5(a) indică faptul că, dintre toate variabilele fizice selectate, viteza maximă în jos în fluxul de metal lichid exercită cea mai mare influență asupra porozității, urmată de adâncimea gaurii cheii. Figura 5(b) ilustrează distribuția contribuțiilor fiecărei caracteristici la rezultatele predicției pentru fiecare eșantion, în care roșu reprezintă valori ridicate ale caracteristicilor și albastru reprezintă valori scăzute ale caracteristicilor. O analiză combinată arată că viteza maximă în jos este corelată negativ cu porozitatea (adică, cu cât debitul descendent este mai puternic, cu atât porozitatea este mai mare), în timp ce adâncimea gaurii cheii este corelată pozitiv cu porozitatea (adică, cu cât gaura cheii este mai adâncă, cu atât porozitatea este mai mare).