


În fabricarea bateriilor utilizate în vehiculele electrice, materialele de cupru trebuie sudate la viteze mari și fără stropire. În mod obișnuit, sunt utilizate lasere cu infraroșu cu lungimi de undă apropiate de 1000 nm, totuși, acest lucru prezintă două provocări principale pentru sudarea materialelor de cupru: absorbția de energie scăzută și instabilitatea procesului. Absorbția luminii laser infraroșii de către materialele de cupru crește odată cu temperatura. Când un laser IR de mare putere iradiază o suprafață de cupru, rata de absorbție a energiei a suprafeței de cupru crește brusc după formarea unor găuri mici; găurile sunt instabile și stropii se formează ușor. În același timp, deoarece puterea laserului infraroșu va fi mare, acesta va deteriora laserul. Absorbția laserului albastru de către materialul de cupru este de aproximativ 60%, ceea ce este mult mai eficient decât cea a laserului IR. Fezabilitatea laserelor cu diodă albastră pentru prelucrarea cuprului a fost raportată în unele literaturi. Laserele albastre pot suda folii sau foi de cupru cu eficienta si calitate ridicata. Cu toate acestea, costul laserelor albastre este mult mai mare decât cel al laserelor NIR și puterea maximă de ieșire este limitată la 2000 W. Combinând dezavantajele absorbției reduse de energie laser IR, proces instabil și putere scăzută de ieșire a laserului albastru, putem propune un proces de sudare cu laser compozit albastru-IR. În acest proces de sudare, putem mai întâi să topim suprafața materialului de bază cu un laser albastru cu absorbție ridicată și apoi să creștem adâncimea bazinului topit cu un laser în infraroșu. Yang şi colab. a investigat sudarea cu laser compozit aproape albastru-infraroșu a unei plăci de cupru cu grosimea de 3 mm pe baza experimentelor și simulărilor numerice; mai întâi, placa de cupru a fost încălzită cu un laser albastru de putere redusă, iar apoi un laser cu infraroșu de mare putere a iradiat suprafața la temperatură înaltă a plăcii pentru a forma o gaură mică adâncă. Fujio și colab. a dezvoltat un sistem de sudare compozit cu laser cu infraroșu albastru și a constatat că eficiența de sudare a laserului hibrid a fost de 1,45 ori mai mare decât cea a laserului în infraroșu. Kaneko și colab. a folosit un laser compozit coaxial albastru-infraroșu pentru a mări bazinul topit și găurile mici și pentru a stabiliza convecția termică internă. În sudarea cu laser compozit albastru-infraroșu, absorbția energiei laser afectează nu numai stabilitatea procesului de sudare, ci și durata de viață a echipamentului. Dacă temperatura suprafeței de cupru este scăzută după expunerea la laserul albastru, energia laserului IR reflectată de suprafața de cupru este ridicată, ceea ce poate deteriora capul laserului.
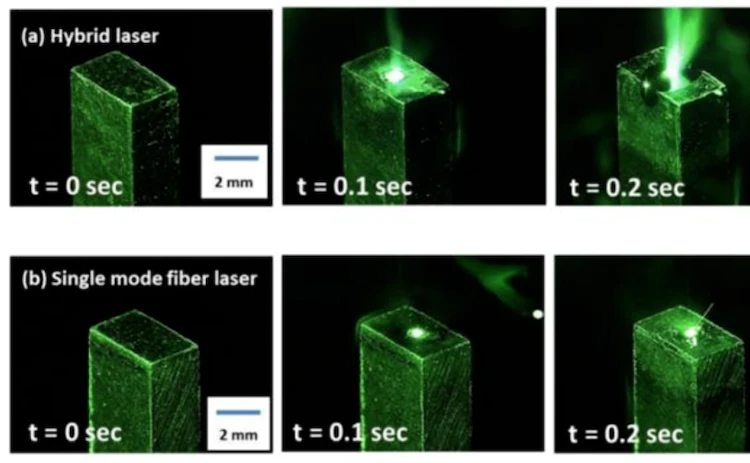
Fujio, S și colab. a investigat și dezvoltat un sistem laser compozit folosind un laser semiconductor cu lumină albastră ca sursă de lumină de preîncălzire și un laser cu fibră monomod ca sursă de lumină de sudare. Testele de sudare au fost efectuate pe fire de cupru de 2,5 × 3,0 × 50 mm folosind acest sistem laser compozit. Fig. 1 prezintă cinetica de topire și solidificare a cuprului pur capturat cu o cameră de mare viteză la {{10}}.1, 0.2 și 0.3 s. sub (a) laserul compozit și (b) laserul cu fibră monomod. Pentru un laser cu fibră monomod cu o putere de ieșire de 1 kW, topirea cuprului începe de la aproximativ 0,3 s. Cinetica de topire a laserului cu fibră monomod este prezentată în Fig. 2.1.2. Pe de altă parte, pentru un laser hibrid cu un laser cu fibră monomod cu o putere de ieșire de 1 kW și un laser cu diodă albastră cu o putere de ieșire de 200 W, topirea cuprului începe de la 0,2 secunde. Prin urmare, așa cum se arată în Fig. 2, volumul de topire al cuprului devine mai mare în laserul hibrid decât în laserul cu fibră monomod.
Din cauza preîncălzirii cu laserul cu diodă albastră, temperatura cuprului crește la aproximativ 800 grade . Temperatura cuprului crește la aproximativ 1,5 grade F (0,5 grade F). Creșterea temperaturii duce la o creștere locală a absorbției optice a cuprului în laserul cu fibră. În același timp, laserul compozit obține un volum de topire a cuprului mai mare decât laserul cu fibră monomod. Prin urmare, se ajunge la concluzia că prin preîncălzirea laserului cu diodă albastră, absorbția luminii cuprului la laserul cu fibră monomod crește și eficiența sudării crește.
Wu şi colab. a utilizat un proces coaxial de sudare cu laser cu lumină albastră-infraroșu compozit pentru materiale de cupru cu o grosime de 0,5 mm, a stabilit un nou model de sursă de căldură cu laser cu lumină albastră-infraroșu și a simulat numeric comportamentul dinamic al bazinului topit și absorbția energiei laser prin combinarea cu metoda de rafinare a rețelei virtuale. În comparație cu sudarea cu laser albastru, temperatura maximă de topire și viteza de sudare cu laser albastru-IR compozit coaxial fluctuează mai mult, iar eficiența energetică totală a laserului este mai mică, dar se pot obține în continuare suduri bune. În comparație cu sudarea cu laser în infraroșu, în sudarea cu laser albastru-IR compozit coaxial, laserul albastru a îmbunătățit și stabilizat eficiența energetică a laserului în infraroșu.
O nouă simulare cu {{{{10}}}} W de putere laser albastru, 1400 W de putere laser IR și viteza de sudare de 1,2 m/min a fost repornită din compozitul coaxial carcasă de sudare cu laser albastru-IR la t=0.1 s. Noua simulare este prezentată în Fig. 3(a). După cum se arată în Fig. 3(a), se formează doar un mic bazin topit. Temperatura maximă de topire este de 1798 K și viteza maximă de topire este de 0,11 m/s. După cum se arată în Fig. 3(b), puterea și eficiența laserului IR absorbite sunt de 190,4 W și, respectiv, 13,60%, după t=0.232 s. Puterea laserului IR și eficiența materialului sudat sunt de asemenea prezentate în Fig. 3(c). În comparație cu sudarea cu laser IR, eficiența energetică cu laser IR a sudării cu laser albastru-IR compozit coaxial a crescut cu 16,99%, iar eficiența energetică totală a laserului a crescut cu 165,22%. Așa cum se arată în Fig. 3(c), abaterile standard ale eficienței laserului IR în sudarea cu laser IR cu lumină albastră coaxială și sudarea cu laser IR au fost de 0,014% și, respectiv, 0,215%. Se poate concluziona că laserul albastru îmbunătățește și stabilizează eficiența energetică a laserului infraroșu în sudarea cu laser albastru-IR compozit.
Având în vedere costul luminii albastre, precum și limitarea puterii maxime și deficiențele ratei de absorbție a energiei laserului în infraroșu este scăzută și procesul este instabil, se propune un proces de sudare cu laser compozit cu lumină albastră-lumină roșie. Rata mare de absorbție a luminii albastre pentru a preîncălzi materialul, pentru a obține o creștere a ratei de absorbție a luminii roșii și, în același timp, datorită densității de putere a luminii albastre în comparație cu laserul cu fibră este mică, se poate realiza pentru a combina sudarea cu conducție termică stabilă și sudarea prin topire profundă, pentru a obține sudarea de înaltă eficiență a aliajelor înalte (aluminiu, cupru).


